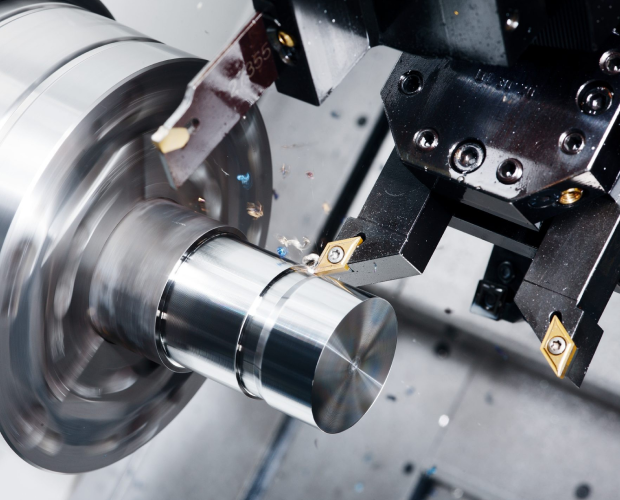
Представьте себе кусок металла, который за считанные минуты обретает идеальную геометрическую форму, становясь деталью для сложнейшего механизма или уникальным элементом дизайна. Это не магия, а результат работы высокотехнологичного оборудования, где токарная обработка на станках с ЧПУ занимает центральное место в современном производстве. Если вас интересует профессиональный подход к изготовлению деталей любой сложности, то подробнее про токарную обработку https://conturobrabotki.ru/service/tokarnaya-obrabotka-na-stankah-s-chpu/ можно узнать, изучив возможности современного оборудования и подходы опытных специалистов. Именно компьютеризированное управление позволяет достичь той микронной точности и повторяемости, о которой мастера прошлого века могли только мечтать, работая вручную у своих станков.
В этой статье мы не просто перечислим сухие технические характеристики, а погрузимся в увлекательный мир автоматизированной металлообработки. Мы разберем, как именно работает этот процесс, почему он стал незаменимым в авиации, медицине и автомобилестроении, и какие нюансы делают его настоящим искусством инженерной мысли. Вы узнаете, чем отличается черновая обработка от чистовой, какие материалы поддаются обработке лучше всего и почему программирование станка — это отдельная наука, требующая не меньшего мастерства, чем само точение. Приготовьтесь открыть для себя технологию, которая формирует материальный мир вокруг нас, делая его надежнее, безопаснее и совершеннее.
Что такое токарная обработка с ЧПУ и почему это революция в производстве
Токарная обработка с числовым программным управлением (ЧПУ) — это процесс резания металла, при котором все движения инструмента и заготовки контролируются компьютером по заранее заданной программе. В отличие от классического универсального токарного станка, где оператор лично крутит штурвалы и следит за каждым миллиметром, здесь роль человека смещается от непосредственного исполнения к интеллектуальному управлению и контролю. Станок выполняет тысячи операций в минуту с невероятной стабильностью, исключая человеческий фактор, усталость и возможные ошибки, вызванные монотонностью труда. Это фундаментальное изменение парадигмы позволило перейти от штучного ремесленного производства к массовому выпуску изделий высочайшего качества.
Сердцем такой системы является блок управления, который интерпретирует G-код — специальный язык команд, понятный машине. Каждая строчка кода отвечает за конкретное действие: скорость вращения шпинделя, подачу инструмента, включение охлаждения или смену резца. Программа создается либо вручную технологом-программистом, либо генерируется автоматически в CAM-системах на основе 3D-модели детали. Этот цифровой двойник изделия проходит виртуальную симуляцию еще до того, как металл коснется резца, что позволяет выявить и исправить потенциальные коллизии, сэкономить материал и время. Такая цифровая подготовка производства стала стандартом индустрии, без которого невозможно представить современное машиностроение.
Революционность технологии заключается не только в скорости, но и в способности создавать геометрию, недоступную для ручной обработки. Сложные криволинейные поверхности, переменные радиусы, многозаходные резьбы и тонкостенные элементы изготавливаются так же легко, как и простые цилиндры. Более того, современные токарные центры часто совмещают функции токарной и фрезерной обработки, а также сверления, позволяя получить готовую деталь за один установ. Это радикально сокращает цикл производства, устраняет накопление погрешностей при перебазировании и повышает общую эффективность предприятия. Токарная обработка с ЧПУ перестала быть просто методом формообразования, превратившись в комплексную технологическую платформу.
Как устроен современный токарный центр: анатомия точности
Современный токарный станок с ЧПУ — это сложный мехатронный комплекс, где механика, электроника и программное обеспечение работают как единый организм. Основой конструкции является жесткая станина, обычно выполненная из чугуна или полимербетона, которая гасит вибрации и обеспечивает термостабильность. Без массивного и устойчивого основания никакая электроника не сможет обеспечить высокую точность, ведь даже микронные деформации корпуса недопустимы. На станине монтируются направляющие, по которым перемещаются суппорты с инструментом. Сегодня чаще всего используются линейные направляющие качения, обеспечивающие плавность хода и отсутствие люфтов, либо гидростатические направляющие для сверхтяжелых режимов обработки.
Шпиндельный узел — это «мышцы» станка, отвечающие за вращение заготовки. В современных моделях применяются встроенные мотор-шпиндели с прямым приводом, лишенные ременных передач и коробок скоростей. Это снижает шум, вибрацию и тепловыделение, одновременно повышая динамику разгона и торможения. Шпиндель может оснащаться датчиком ориентации для позиционирования заготовки, что необходимо для фрезерных операций и обработки некруглых деталей. Система зажима также эволюционировала: помимо традиционных кулачковых патронов, широко используются цанговые патроны, мембранные приспособления и даже магнитные столы, каждый из которых оптимален для определенных типов заготовок и требований к биению.
Инструментальная система определяет гибкость и производительность станка. Револьверные головки могут вмещать от 8 до 24 и более позиций, позволяя быстро менять инструменты без остановки обработки. Некоторые модели оснащаются двумя револьверными головками, работающими одновременно, что удваивает производительность. Для сложных деталей применяются приводные инструменты с независимым приводом вращения, превращающие токарный станок в обрабатывающий центр. Система автоматической смены инструмента (АСИ) и магазин инструментов позволяют хранить десятки резцов, сверл и метчиков, обеспечивая длительную автономную работу. Все эти компоненты управляются сервоприводами с обратной связью, которые непрерывно корректируют положение осей, компенсируя износ, температурные расширения и другие возмущения.
Ключевые компоненты и их влияние на качество обработки
Понимание устройства станка помогает осознать, почему токарная обработка с ЧПУ дает такие выдающиеся результаты. Каждый элемент конструкции вносит свой вклад в итоговое качество детали. Ниже представлена таблица, иллюстрирующая взаимосвязь между компонентами станка и характеристиками готового изделия.
| Компонент станка | Функция | Влияние на качество детали |
|---|---|---|
| Станина и основание | Обеспечение жесткости и виброустойчивости | Определяет геометрическую точность и шероховатость поверхности |
| Направляющие и приводы подачи | Точное перемещение инструмента | Влияет на размерную точность и повторяемость |
| Шпиндельный узел | Вращение заготовки с заданной скоростью | Определяет качество поверхности и возможность обработки твердых материалов |
| Система ЧПУ и сервоприводы | Управление траекториями и коррекция ошибок | Обеспечивает сложную геометрию и компенсацию износа |
| Система СОЖ и удаления стружки | Охлаждение зоны резания и уборка отходов | Предотвращает перегрев, продлевает стойкость инструмента |
Эта таблица наглядно демонстрирует, что качество — это не заслуга одного узла, а результат синергии всей системы. Например, даже самый совершенный контроллер не спасет ситуацию, если станина вибрирует под нагрузкой. И наоборот, жесткая механика без точной электроники не реализует свой потенциал. Поэтому при выборе оборудования или подрядчика важно оценивать комплекс параметров, а не отдельные характеристики. Опытные специалисты всегда учитывают эту взаимосвязь, подбирая режимы обработки и инструмент исходя из реальных возможностей конкретного станка.
От чертежа до готовой детали: путь создания изделия
Процесс токарной обработки начинается задолго до того, как заготовка попадет в патрон. Первым этапом является тщательный анализ конструкторской документации. Технолог изучает чертеж, оценивает допуски, требования к шероховатости, материал и объем партии. На основе этого выбирается стратегия обработки: количество установов, последовательность операций, тип оснастки. Ошибки на этом этапе самые дорогие, поэтому опытные технологи уделяют планированию особое внимание. Иногда приходится вносить изменения в конструкцию детали для улучшения ее технологичности, согласовывая это с конструкторами. Такой диалог между проектированием и производством — залог эффективности.
Следующий этап — разработка управляющей программы. Программист создает маршрут обработки в CAM-системе, назначает инструмент, рассчитывает режимы резания и генерирует траектории. Современное ПО позволяет визуализировать весь процесс в 3D, проверяя отсутствие столкновений и оптимальность путей инструмента. Программа затем передается на станок, где проводится наладка. Наладчик устанавливает заготовку, привязывает инструмент, запускает тестовый проход и проводит первые измерения. Корректировка программы и настройка корректоров занимают значительную часть времени при мелкосерийном производстве, но при больших партиях эти затраты распределяются на множество деталей, делая себестоимость единицы продукции очень низкой.
Непосредственная обработка включает несколько стадий. Сначала выполняется черновое точение, цель которого — максимально быстро удалить основной припуск. Здесь используются большие глубины резания и подачи, а точность не является приоритетом. Затем следует получистовая обработка, убирающая остаточный припуск и формирующая базу для финишных операций. Наконец, чистовое точение обеспечивает заданные размеры и шероховатость. Между этими этапами могут выполняться вспомогательные операции: сверление, растачивание, нарезание резьбы, канавки. Весь цикл протекает автоматически, а оператор лишь контролирует процесс, периодически проверяя детали и заменяя изношенный инструмент. Эта предсказуемость и ритмичность — главное преимущество ЧПУ.
Основные виды токарных операций на станках с ЧПУ
Токарная обработка с ЧПУ охватывает широкий спектр операций, каждая из которых требует специфического подхода и инструмента. Понимание этих операций помогает оценить возможности технологии и правильно сформулировать техническое задание. Ниже приведен список наиболее распространенных видов работ:
- Продольное и поперечное точение — базовая операция формирования наружных и торцевых поверхностей цилиндрических и конических деталей.
- Растачивание — обработка внутренних поверхностей отверстий для достижения точных диаметров и соосности.
- Нарезание резьбы — создание наружной и внутренней резьбы различных профилей и шагов с высокой точностью.
- Подрезка торцов и уступов — формирование плоских поверхностей и переходов между диаметрами.
- Прорезка канавок и отрезка — создание кольцевых выемок и отделение готовой детали от прутка.
- Сверление и зенкерование — выполнение осевых отверстий непосредственно на токарном станке.
- Фрезерование приводным инструментом — обработка лысок, пазов, отверстий вне оси вращения на токарных центрах.
Каждая из этих операций имеет свои особенности назначения режимов резания и выбора инструмента. Например, для нарезания резьбы критически важна синхронизация вращения шпинделя и подачи, которую обеспечивает функция постоянной скорости резьбонарезания. А при растачивании глубоких отверстий необходимо учитывать жесткость оправки и применять антивибрационные державки. Универсальность современных станков позволяет комбинировать эти операции в одном цикле, минимизируя время простоя и повышая точность за счет отсутствия переустановки детали.
Материалы и инструменты: что можно обработать и чем
Токарная обработка с ЧПУ отличается удивительной всеядностью. На современных станках обрабатывают практически любые конструкционные материалы: от мягкого алюминия и пластика до жаропрочных сплавов и закаленных сталей. Однако поведение каждого материала уникально и требует индивидуального подхода. Алюминиевые сплавы, например, позволяют работать на высоких скоростях резания, но склонны к наростообразованию, что требует специальных покрытий инструмента и эффективного охлаждения. Нержавеющие стали обладают низкой теплопроводностью и вязкостью, поэтому для них нужны острые резцы с положительными передними углами и интенсивная подача СОЖ в зону резания.
Титановые и никелевые сплавы, используемые в авиастроении, представляют особую сложность из-за высокой прочности и химической активности при повышенных температурах. Их обработка ведется на пониженных скоростях с использованием твердосплавного инструмента с износостойкими покрытиями. Закаленные стали твердостью выше 45 HRC требуют применения керамического или кубического нитрида бора (CBN) инструмента, способного сохранять режущие свойства при экстремальных температурах. Пластмассы и композиты, напротив, чувствительны к перегреву и деформации, поэтому для них важны острота лезвия, малые силы резания и иногда охлаждение сжатым воздухом вместо жидкости.
Выбор инструмента не менее важен, чем выбор режимов. Современные твердосплавные пластины выпускаются с разнообразными геометрами и покрытиями, оптимизированными под конкретные материалы и операции. Стружколомы на передней поверхности пластины обеспечивают контролируемое дробление стружки, что критически важно для автоматической работы. Державки с внутренним подводом СОЖ доставляют охлаждающую жидкость прямо в зону резания через тело инструмента, что особенно эффективно при глубоком растачивании и сверлении. Быстросменные модульные системы позволяют сократить время переналадки и повысить гибкость производства. Правильная комбинация материала, геометрии и покрытия инструмента — это половина успеха в токарной обработке.
Преимущества и ограничения технологии: объективный взгляд
Токарная обработка на станках с ЧПУ обладает рядом неоспоримых преимуществ, сделавших её доминирующим методом изготовления тел вращения. Прежде всего, это высочайшая точность и повторяемость. Станок способен выдерживать допуски в несколько микрон на протяжении тысяч циклов, что недостижимо при ручной работе. Производительность также несоизмеримо выше, особенно при серийном выпуске. Автоматизация освобождает оператора от тяжелого физического труда и позволяет одному человеку обслуживать несколько станков. Гибкость переналадки через смену программы делает экономически выгодным выпуск малых партий, что было невозможно на специализированных автоматах прошлого. Качество поверхности и возможность обработки сложных профилей открывают доступ к изделиям, которые иначе пришлось бы собирать из нескольких частей.
Однако было бы неверно считать эту технологию панацеей. У неё есть свои ограничения и особенности, которые необходимо учитывать. Высокая стоимость оборудования и его обслуживания требует достаточной загрузки для окупаемости. Для единичных простых деталей ручная обработка может оказаться быстрее и дешевле, учитывая время на программирование и наладку. Жесткие требования к квалификации персонала означают, что найти хорошего наладчика или программиста сложнее, чем обычного токаря. Также существуют геометрические ограничения: токарная обработка по определению предназначена для тел вращения, и хотя токарные центры расширяют эти границы, сложные пространственные формы все же эффективнее обрабатывать на фрезерных станках. Кроме того, некоторые материалы плохо поддаются резанию, требуя альтернативных методов формообразования.
Еще один важный аспект — зависимость от программного обеспечения и постпроцессоров. Ошибка в коде или некорректная настройка постпроцессора может привести к браку или даже поломке станка. Поэтому культура проверки программ и симуляции обязательна. Также стоит помнить, что высокая точность станка не гарантирует точность детали, если неправильно выбрана схема базирования и закрепления. Деформации заготовки под действием сил резания и зажимных усилий могут свести на нет все преимущества оборудования. Опытные технологи знают эти нюансы и применяют различные приемы компенсации: от специальных алгоритмов в программе до адаптивных систем контроля. Понимание ограничений так же важно, как и знание преимуществ, для эффективного применения технологии.
Сравнение токарной обработки с ЧПУ и ручной обработки
Чтобы лучше понять место токарной обработки с ЧПУ в современном производстве, полезно сравнить её с традиционным ручным методом. Хотя оба подхода имеют право на существование, сферы их применения существенно различаются. Ниже приведена сравнительная таблица ключевых параметров.
| Параметр | Ручная токарная обработка | Токарная обработка с ЧПУ |
|---|---|---|
| Точность и повторяемость | Зависит от навыка мастера, низкая повторяемость | Высокая, стабильная в серии |
| Производительность в серии | Низкая, ограничена физическими возможностями | Высокая, круглосуточная работа |
| Время подготовки к работе | Минимальное, быстрая наладка | Значительное, программирование и настройка |
| Сложность геометрии | Ограничена простыми формами | Любые профили, включая сложные кривые |
| Квалификация персонала | Высокое мастерство ручного труда | Знания программирования и наладки |
| Экономическая целесообразность | Единичные детали, ремонт, прототипы | Серийное производство, сложные детали |
Из таблицы видно, что технологии не конкурируют, а дополняют друг друга. Ручная обработка остается незаменимой в ремонтных мастерских, при изготовлении уникальных образцов и в учебных целях. Она развивает чувство металла и понимание процесса резания, что ценно даже для операторов ЧПУ. Однако для промышленного производства, где важны скорость, качество и масштабируемость, выбор однозначно падает на станки с ЧПУ. Грамотное сочетание обоих методов в рамках одного предприятия позволяет решать задачи любой сложности с максимальной эффективностью.
Будущее токарной обработки: тренды и перспективы
Технология токарной обработки с ЧПУ продолжает развиваться, интегрируя достижения смежных областей. Одним из главных трендов является интеграция с концепцией Индустрии 4.0. Станки оснащаются датчиками вибрации, температуры, усилия резания, данные с которых анализируются в реальном времени. Системы адаптивного управления автоматически корректируют режимы обработки при изменении условий, предотвращая брак и поломки. Предиктивная аналитика прогнозирует износ инструмента и необходимость техобслуживания, минимизируя незапланированные простои. Цифровые двойники производственных процессов позволяют оптимизировать всю цепочку создания стоимости, от заказа до отгрузки.
Другое важное направление — гибридная обработка, сочетающая аддитивные и субтрактивные методы в одной машине. Наплавка металла лазером или плазмой с последующей токарной обработкой позволяет изготавливать детали сложной формы с минимальными отходами материала или восстанавливать изношенные компоненты. Это особенно актуально для дорогих сплавов и крупногабаритных изделий. Также развивается обработка труднообрабатываемых материалов с применением ультразвукового ассистирования, криогенного охлаждения и других физических воздействий, расширяющих границы применимости токарной обработки. Миниатюризация оборудования открывает новые ниши в микроэлектронике и медицинской технике.
Не менее значимы изменения в сфере программного обеспечения и интерфейсов. Искусственный интеллект начинает использоваться для автоматической генерации управляющих программ, оптимизации траекторий и выбора инструмента. Облачные платформы позволяют управлять парком станков удаленно, обмениваться программами и данными. Упрощение интерфейсов и развитие обучающих систем снижают порог входа для новых специалистов. Экологические требования стимулируют разработку энергосберегающих решений и систем рециркуляции СОЖ. Все эти тенденции ведут к созданию более умных, эффективных и устойчивых производств, где токарная обработка останется одним из ключевых технологических столпов на десятилетия вперед.
Заключение: искусство точности в эпоху цифровых технологий
Токарная обработка на станках с ЧПУ — это удивительный синтез вековых традиций металлообработки и передовых цифровых технологий. Она превратила рутинный труд токаря в высокотехнологичный процесс, где главными ценностями стали точность, эффективность и воспроизводимость. От простого болта до турбинной лопатки авиационного двигателя — всё это создается благодаря слаженной работе механики, электроники и человеческого интеллекта. Понимание принципов этой технологии позволяет не только заказывать качественные детали, но и осознавать масштаб инженерной мысли, стоящей за привычными предметами.
Для тех, кто только знакомится с этой темой, важно помнить, что за каждым идеально обработанным изделием стоит огромный пласт знаний и опыта. Выбор режимов, инструмента, стратегии обработки — это не просто технические решения, а творческий поиск оптимального пути. И хотя станок выполняет физическую работу, именно человек определяет, какой будет эта работа. В будущем эта связь между человеком и машиной станет еще теснее, открывая новые горизонты возможностей. Токарная обработка с ЧПУ продолжит эволюционировать, оставаясь фундаментом материальной цивилизации и воплощением стремления человечества к совершенству.
