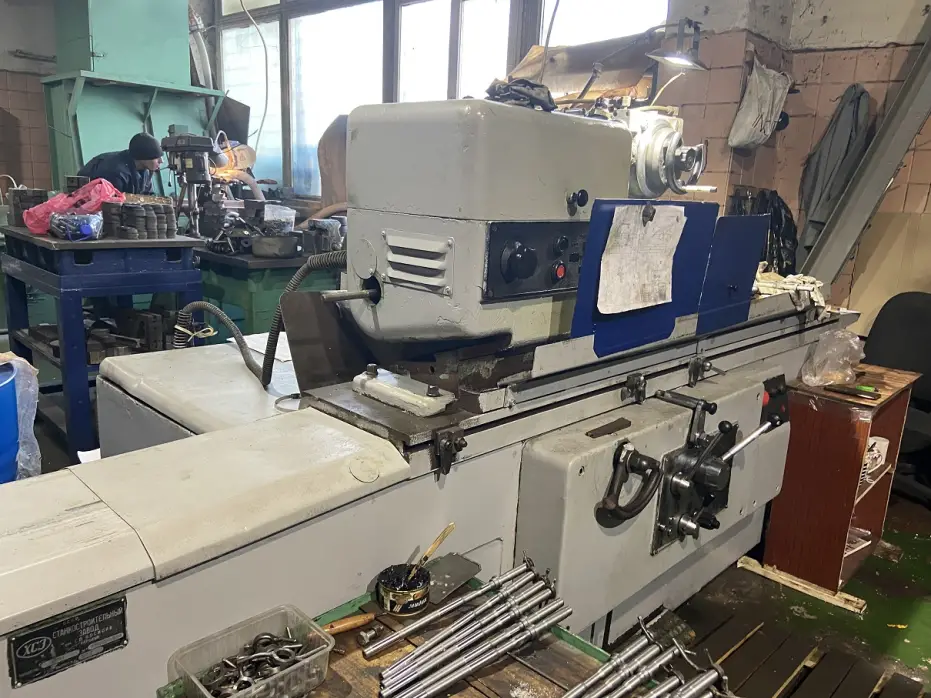
Когда мы берем в руки идеально гладкую металлическую деталь, мы редко задумываемся о том, какой путь она прошла, чтобы стать такой приятной на ощупь и безупречной визуально. За этим холодным совершенством стоит сложный технологический процесс, где каждый микрон имеет значение, а ошибка может стоить дорого. Металлообработка — это не только про станки и чертежи, это про внимание к деталям и стремление к идеалу, будь то создание уникального декора или ответственного промышленного узла. Например, качественная Шлифовка металла в Самаре демонстрирует, как важно доверять этот этап профессионалам, которые понимают физику материала и способны превратить грубую заготовку в произведение инженерной мысли. В этой статье мы погрузимся в мир абразивной обработки, разберем мифы и узнаем, почему именно финишная отделка определяет судьбу всего изделия.
Многие ошибочно полагают, что шлифовка нужна исключительно для красоты, чтобы металл блестел и отражал свет. На самом деле эстетика — это лишь верхушка айсберга, приятный бонус, который идет рука об руку с функциональностью. Гладкая поверхность означает отсутствие микротрещин, где могла бы скапливаться влага и начинаться коррозия, это гарантия того, что уплотнители будут работать герметично, а трущиеся пары не износятся за неделю. Представьте себе вал двигателя, который выглядит матовым и шероховатым: в работе он будет перегреваться, вибрировать и быстро выйдет из строя, тогда как его отшлифованный собрат прослужит десятилетиями. Именно поэтому понимание сути процесса так важно для любого, кто связан с металлом, от домашнего мастера до главного инженера крупного производства.
Что скрывается за термином «шлифовка» и зачем это нужно
Шлифовка металла — это процесс механической обработки поверхности заготовки с помощью абразивного инструмента, при котором снимается тончайший слой материала. В отличие от токарной или фрезерной обработки, где материал срезается резцом, здесь работают тысячи мелких режущих зерен, каждое из которых оставляет свою микроскопическую бороздку. Сумма этих бороздок и формирует ту самую чистоту поверхности, которую мы видим и ощущаем. Этот метод является одним из самых древних в истории человечества: еще наши предки использовали песчаник для заточки оружия и инструментов, хотя современные технологии ушли далеко вперед. Сегодня это высокоточная операция, позволяющая достигать параметров шероховатости, недоступных для других видов обработки.
Главная цель шлифовки заключается в достижении заданных геометрических размеров и формы с высочайшей точностью, а также в обеспечении требуемого качества поверхности. После черновой обработки на детали всегда остаются следы от инструмента, наплывы, окалина или деформированный слой металла. Шлифовка убирает эти дефекты, выравнивая плоскость или цилиндрическую форму до сотых долей миллиметра. Без этого этапа невозможно представить производство подшипников, гидравлических цилиндров, пресс-форм или даже простых дверных петель, которые должны открываться бесшумно и плавно. Если пренебречь этим этапом, вся предыдущая работа может пойти насмарку, ведь деталь просто не войдет в посадочное место или заклинит в процессе эксплуатации.
Кроме того, шлифовка выполняет важную функцию упрочнения поверхностного слоя. При правильной настройке режима обработки абразивные зерна не только срезают металл, но и создают остаточные напряжения сжатия в поверхностном слое. Это значительно повышает усталостную прочность детали, делая её более устойчивой к циклическим нагрузкам и вибрациям. Именно поэтому ответственные авиационные и автомобильные компоненты обязательно проходят финишную абразивную обработку. Это не просто полировка ради блеска, это инженерное решение, продлевающее жизнь механизму в разы. Понимание этой двойственной природы процесса — эстетической и функциональной — является ключом к грамотному проектированию и изготовлению металлических изделий.
Основные методы обработки: от круга до ленты
Мир шлифовки невероятно разнообразен, и выбор конкретного метода зависит от формы детали, материала и требуемого результата. Плоское шлифование, пожалуй, самый распространенный вид, когда обрабатывается горизонтальная или вертикальная поверхность заготовки. Здесь используется торцевая часть круга или его периферия, в зависимости от требуемой точности и производительности. Этот метод идеален для подготовки плит, штампов, оснований станков и любых других деталей, где важна идеальная плоскостность. Ошибка в выборе режима здесь может привести к появлению волнистости или прижогов, которые испортят всю партию изделий.
Круглое шлифование предназначено для обработки наружных поверхностей тел вращения: валов, осей, втулок. Деталь вращается вокруг своей оси, а шлифовальный круг подводится к ней, снимая лишний металл. Существует также внутреннее шлифование для обработки отверстий, которое требует особого мастерства и специального оборудования. Отдельно стоит упомянуть бесцентровое шлифование, которое позволяет обрабатывать длинные прутки и мелкие детали с огромной скоростью, пропуская их между двумя кругами. Каждый из этих методов имеет свои нюансы, свои преимущества и ограничения, и опытный технолог всегда знает, какой инструмент выбрать для конкретной задачи.
| Метод шлифовки | Тип обрабатываемой поверхности | Основное применение | Особенности процесса |
|---|---|---|---|
| Плоское | Плоскости, торцы | Плиты, основания, матрицы | Высокая точность плоскостности, риск коробления тонких деталей |
| Круглое наружное | Наружные цилиндры, конусы | Валы, оси, пальцы | Деталь вращается, высокая концентрация тепловыделения |
| Внутреннее | Отверстия, пазы | Втулки, кольца, корпуса | Малый диаметр круга, быстрый износ, сложность отвода стружки |
| Ленточное | Плоские и криволинейные поверхности | Трубы, листовой металл, декор | Высокая производительность, равномерный износ ленты |
Выбор абразива: алмаз против карбида кремния
Сердцем любого шлифовального процесса является абразивный инструмент, и его правильный выбор определяет 80% успеха. Нельзя взять первый попавшийся круг и ожидать идеального результата на закаленной стали или алюминии. Абразивы делятся на две большие группы: обычные (электрокорунд, карбид кремния) и сверхтвердые (алмаз, кубический нитрид бора). Электрокорунд универсален и подходит для большинства сталей, тогда как карбид кремния лучше справляется с чугуном, цветными металлами и неметаллическими материалами. Использование неподходящего абразива приведет к быстрому засаливанию круга, перегреву детали и низкому качеству поверхности.
Не менее важна зернистость инструмента, которая определяет шероховатость получаемой поверхности и скорость съема металла. Крупное зерно снимает материал быстро, но оставляет глубокие риски, требующие последующей доводки. Мелкое зерно обеспечивает зеркальный блеск, но работает медленно и склонно к нагреву. Зернистость подбирается исходя из допуска на размер и требований к чистоте поверхности. Также важен тип связки: керамическая связка обеспечивает жесткость и точность, органическая позволяет работать на высоких скоростях и лучше демпфирует вибрации. Понимание маркировки кругов — это отдельная наука, которой владеют настоящие профессионалы.
- Электрокорунд нормальный: для углеродистых и легированных сталей, ковкого чугуна.
- Электрокорунд белый: для быстрорежущих сталей, легированных сталей, заточки инструмента.
- Карбид кремния зеленый: для твердых сплавов, керамики, стекла, камня.
- Карбид кремния черный: для серого чугуна, бронзы, латуни, резины.
- Алмазные круги: для твердых сплавов, композитов, драгоценных камней.
- Эльборовые круги (CBN): для высоколегированных сталей, титана, жаропрочных сплавов.
Тонкости технологии: скорость, подача и охлаждение
Даже самый дорогой круг и современный станок не дадут результата, если режимы обработки выбраны неверно. Скорость вращения круга, скорость подачи детали и глубина резания — это три кита, на которых держится качество шлифовки. Слишком высокая скорость может вызвать дисбаланс и разрушение инструмента, а слишком низкая — снизить производительность и ухудшить качество поверхности. Подача должна быть согласована со свойствами материала: вязкие металлы требуют меньших подач, чтобы избежать засаливания, а хрупкие материалы могут крошиться при агрессивных режимах. Глубина резания на финишных проходах исчисляется микронами, и здесь важна плавность и стабильность перемещения узлов станка.
Особое внимание следует уделить охлаждению, так как шлифовка — это процесс с интенсивным тепловыделением. Температура в зоне контакта может достигать тысяч градусов, что приводит к структурным изменениям в металле, появлению ожогов и трещин. Обильная подача смазочно-охлаждающей жидкости (СОЖ) не только отводит тепло, но и вымывает продукты износа и стружку из зоны резания, предотвращая засаливание круга. Выбор типа СОЖ также важен: водные растворы эмульсий хорошо охлаждают, а масла лучше смазывают и обеспечивают более высокое качество поверхности. Экономия на охлаждении — это прямая дорога к браку, который часто обнаруживается только после сборки узла, когда исправить что-либо уже невозможно.
Стабильность станка и оснастки играет не меньшую роль, чем параметры резания. Люфт в шпинделе, износ направляющих, плохая балансировка круга — все это мгновенно отражается на поверхности детали в виде волны, ряби или огранки. Регулярное техническое обслуживание и правка абразивного инструмента являются обязательными процедурами. Правка восстанавливает геометрию круга, вскрывает новые острые зерна и удаляет засаленные участки. Без своевременной правки даже новый круг превратится в бесполезный камень, который будет только греть деталь, но не резать её. Опытный оператор чувствует состояние инструмента по звуку, по искрам, по нагрузке на привод, и это чутье приходит только с годами практики.
Дефекты шлифовки и как их избежать
Как и любой технологический процесс, шлифовка сопряжена с рисками возникновения дефектов. Одним из самых опасных являются шлифовальные ожоги — локальные изменения структуры металла из-за перегрева. Они выглядят как темные пятна или цветовые побежалости и являются концентраторами напряжений, ведущими к усталостному разрушению. Причины ожогов многообразны: затупленный круг, недостаточное охлаждение, слишком большая глубина резания или неправильная скорость. Выявить ожог можно методом травления или магнитопорошковой дефектоскопии, но лучше не допускать его появления, строго соблюдая технологию.
Другой распространенный дефект — волнистость поверхности, которая возникает из-за вибраций. Источником вибраций может быть неуравновешенный круг, износ подшипников шпинделя, резонанс конструкции станка или даже внешние источники, такие как работа соседнего тяжелого оборудования. Борьба с волнистостью требует комплексного подхода: от динамической балансировки кругов прямо на станке до установки виброизолирующих опор. Иногда помогает изменение режимов обработки, чтобы уйти от резонансных частот. Рябь и огранка также относятся к вибрационным дефектам и свидетельствуют о проблемах с жесткостью системы СПИД (станок-приспособление-инструмент-деталь).
| Тип дефекта | Внешние признаки | Вероятные причины | Способы устранения |
|---|---|---|---|
| Прижоги | Темные пятна, цвета побежалости, трещины | Тупой круг, мало СОЖ, большая подача | Правка круга, увеличение расхода СОЖ, снижение подачи |
| Волнистость | Периодические гребни и впадины | Вибрация, дисбаланс, люфты | Балансировка, ремонт шпинделя, виброизоляция |
| Риски и царапины | Глубокие продольные или хаотичные полосы | Крупное зерно, выпадение зерен, грязная СОЖ | Замена круга, фильтрация СОЖ, правка |
| Конусность/Бочкообразность | Отклонение формы от цилиндра/плоскости | Износ направляющих, неправильная наладка, температурные деформации | Регулировка станка, компенсация износа, стабилизация температуры |
Безопасность и культура производства при работе с абразивом
Шлифовка относится к операциям повышенной опасности, и пренебрежение правилами техники безопасности здесь недопустимо. Шлифовальный круг — это вращающееся тело с огромной кинетической энергией, и его разрыв может привести к тяжелейшим последствиям. Перед каждым началом работы необходимо проводить визуальный осмотр круга на наличие трещин и сколов, а также проверять надежность крепления кожухов защиты. Кожух должен быть прочным, правильно установленным и закрывать большую часть круга, оставляя открытой только рабочую зону. Работа без защитного экрана или с демонтированным кожухом — это грубейшее нарушение, которое может стоить здоровья или жизни.
Индивидуальные средства защиты являются обязательным атрибутом шлифовщика. Защитные очки или щиток предохраняют глаза от летящих частиц абразива и металлической пыли, которые могут нанести непоправимый вред зрению. Респиратор необходим для защиты органов дыхания от мелкодисперсной пыли, особенно при сухой шлифовке или обработке материалов, содержащих вредные вещества. Спецодежда должна быть плотно застегнута, без свисающих концов, которые могут быть захвачены вращающимися частями. Перчатки при работе на вращающихся станках запрещены, так как они могут быть намотаны на круг и затянуть руку, однако при ручной доводке и зачистке использование специальных краг допустимо. Культура производства подразумевает порядок на рабочем месте, своевременную уборку стружки и пыли, исправность освещения и вентиляционных систем.
Помимо физической безопасности, важно помнить о пожарной безопасности. Металлическая пыль, особенно алюминиевая, магниевая или титановая, взрывоопасна и легко воспламеняется. Накопление пыли в вытяжных системах, на полу или на оборудовании создает реальную угрозу возгорания. Необходимо регулярно очищать воздуховоды, использовать искрогасители в системах аспирации и иметь под рукой соответствующие средства пожаротушения. При обработке некоторых материалов выделяются токсичные вещества, поэтому эффективная местная вентиляция — это не роскошь, а необходимость для сохранения здоровья персонала. Безопасный труд — это основа качественного результата, ведь уставший или испуганный работник не сможет обеспечить высокую точность и внимание к деталям.
Современные тренды и будущее абразивной обработки
Технологии шлифовки не стоят на месте, и сегодня мы наблюдаем настоящую революцию в этой области. Автоматизация и роботизация проникают даже в те сферы, которые традиционно считались уделом ручного труда. Роботы-шлифовщики с системами технического зрения и силомоментного очувствления способны адаптироваться к форме детали, компенсируя её отклонения и обеспечивая стабильное качество. Это особенно актуально для литейных производств, где каждая отливка уникальна и требует индивидуального подхода. Интеграция датчиков контроля состояния круга и детали в реальном времени позволяет перейти от планово-предупредительной правки к адаптивной, когда инструмент обслуживается именно тогда, когда это действительно необходимо.
Развитие новых абразивных материалов открывает возможности обработки ранее недоступных сплавов и композитов. Структурированные абразивы с упорядоченным расположением зерен обеспечивают лучший отвод стружки и охлаждение, повышая производительность и стойкость инструмента. Гибридные процессы, сочетающие шлифовку с ультразвуковым воздействием, электрохимическим растворением или лазерным подогревом, позволяют радикально снизить силовую нагрузку и тепловыделение. Аддитивные технологии также ставят новые вызовы перед шлифовщиками, так как детали, выращенные на 3D-принтере, имеют специфическую структуру и шероховатость, требующие особых подходов к финишной обработке. Будущее шлифовки — это интеллектуальные системы, которые учатся, адаптируются и принимают решения самостоятельно, освобождая человека для творческих и управленческих задач.
Экологический аспект становится все более значимым фактором развития технологий. Производители стремятся создать абразивы и СОЖ, безопасные для человека и окружающей среды, легко утилизируемые и биоразлагаемые. Энергоэффективность станков повышается за счет применения современных приводов и систем управления, которые потребляют энергию только во время полезной работы. Минимизация отходов и замкнутые циклы использования охлаждающих жидкостей становятся стандартом отрасли. Шлифовка перестает быть «грязным» производством и превращается в высокотехнологичный, чистый и умный процесс, достойный XXI века. И в этом преображении есть своя красота, созвучная с тем блеском, который мы так ценим в готовом металлическом изделии.
Подводя итоги: ценность мастерства и знаний
Мы прошли долгий путь от общего понимания термина до тонкостей выбора абразива и перспектив автоматизации, и надеюсь, этот экскурс помог вам увидеть в шлифовке нечто большее, чем просто снятие стружки. Это дисциплина, объединяющая знания материаловедения, механики, термодинамики и даже эстетики. Качественно обработанная поверхность — это результат синергии правильного оборудования, грамотно выбранного инструмента, оптимальных режимов и, конечно же, опыта и ответственности специалиста. В эпоху цифровизации и искусственного интеллекта человеческий фактор остается решающим, потому что именно человек ставит цели, интерпретирует результаты и принимает нестандартные решения в сложных ситуациях.
Независимо от того, являетесь ли вы инженером, технологом, студентом или просто любителем работать с металлом, уважение к процессу шлифовки поможет вам достичь лучших результатов. Не бойтесь экспериментировать, но всегда опирайтесь на фундаментальные принципы и технику безопасности. Изучайте свойства материалов, следите за новинками в мире абразивов, анализируйте свои ошибки и успехи. Помните, что совершенство недостижимо, но стремление к нему делает нас профессионалами. Пусть ваши детали всегда будут точными, поверхности — гладкими, а работа — безопасной и интересной. Ведь в конечном счете, именно качество нашей работы определяет качество мира, который мы создаем вокруг себя, от крошечных часовых механизмов до гигантских космических кораблей.
